Como os fabricantes podem aumentar a eficiência da produção? A resposta começa no chão de fábrica, não apenas numa planilha. O desempenho melhora quando processos, pessoas e dados trabalham na mesma direção. A expressão “Como os fabricantes podem melhorar a eficiência da produção” resume uma questão decisiva para empresas industriais de todos os tamanhos.
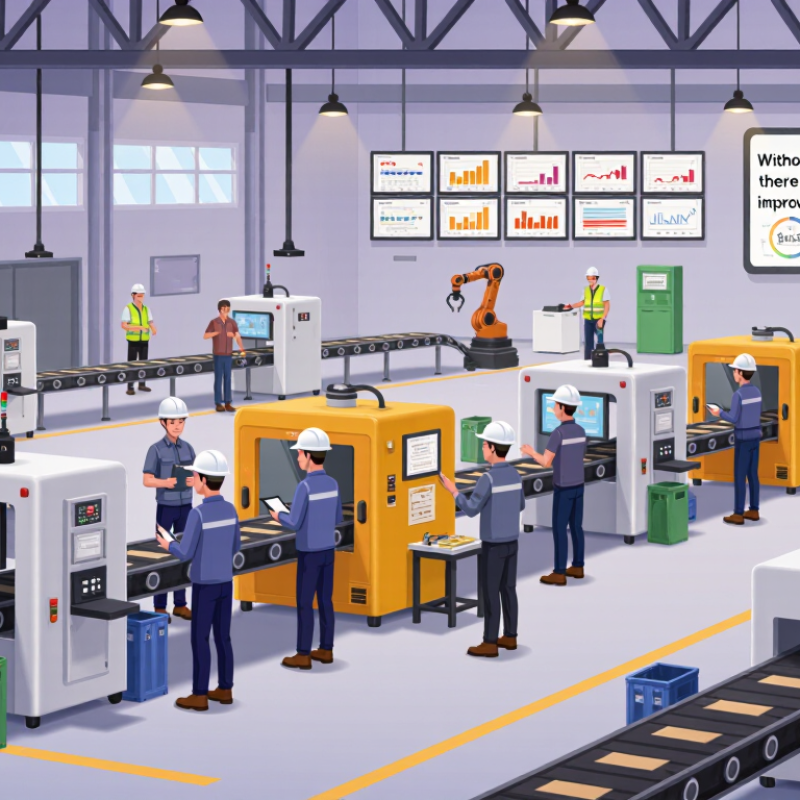
Taiichi Ohno, referência no Sistema Toyota de Produção, afirmou: “Sem padrões, não pode haver melhoria.” A frase continua atual. Uma fábrica precisa medir tempos de ciclo, paradas, refúgios e consumo energético. Sensores simples podem revelar uma máquina que perde oito minutos por turno. Parece pouco. Multiplicado por vinte dias, torna-se uma perda relevante.
A eficiência também depende de manutenção preventiva, treinamento prático e linhas bem equilibradas. Um operador não deve esperar peças, ferramentas ou instruções claras. Pequenos ajustes reduzem os movimentos desnecessários e protegem a segurança da equipe. O indicador OEE ajuda, mas não explica tudo sozinho. É necessário observar o trabalho real.
Há um ponto incômodo: nem toda automação aumenta a produtividade. Sistemas caros podem criar novas esperanças, falhas e custos ocultos. Por isso, os fabricantes devem testar mudanças em pequena escala, ouvir os operadores e comparar resultados antes de investir. A melhoria não precisa ser perfeita. Precisa ser mensurável, seguro e contínuo.
Esse caminho exige disciplina. Também exige humildade. Ao combinar padrões claros, análise confiável e experiência operacional, a indústria pode produzir mais, perder menos e responder melhor às variações da procura.
Como os fabricantes podem aumentar a eficiência da produção?
O aumento da eficiência começa com um diagnóstico realista, não com metas genéricas. A equipe deve observar cada etapa, desde a chegada da matéria-prima até a expedição. Registos de paragens, tempos de espera, retrabalho e rejeições revelam perdas frequentemente ignoradas. Uma máquina parada por oito minutos pode parecer irrelevante. Repetida vinte vezes por turno, alterando toda a capacidade diária.
A análise deve combinar indicadores e experiência operacional. O OEE, por exemplo, ajuda a relacionar disponibilidade, desempenho e qualidade, mas não explica tudo sozinho. Conversas com operadores mostram falhas menos visíveis, como ferramentas mal posicionadas, instruções ambíguas ou trocas desmoralizadas. Fotografias de posto, precisão de ciclo e amostras de defeito tornam o diagnóstico mais confiável. Dados incompletos também precisam ser reforçados.
Nem todo atraso nasce no chão de fábrica. O planejamento instável, a manutenção reativa e o abastecimento irregular podem limitar uma linha eficiente. É útil comparar turnos, produtos e condições de trabalho, evitando culpar pessoas por problemas sistêmicos. Pequenos testes permitem validar causas antes de investir em grandes mudanças. Porém, há uma dificuldade: algumas equipes registram perdas com mais rigor do que outras. Essa diferença pode distorcer os resultados e exigir revisão contínua dos métodos de medição.
A eficiência industrial começa antes de uma máquina ser ligada: nasce num plano de metas claro, mensurável e realista. Na prática, as equipes perdem horas quando a produção prevista ignora pausas, manutenção e variações da procura. Por isso, cada objetivo deve relacionar volume, prazo, qualidade, pessoas e capacidade instalada. Metas apertadas demais. Metas vagas também. O histórico de produção ajuda a definir referências, mas não deve ser usado como verdade absoluta.
Um bom planejamento distribui recursos conforme o gargalo real, não conforme suposições do escritório. Os dados de ordens anteriores ajudam a estimar tempos, consumo de materiais e necessidades de operadores. Ainda assim, os números não substituem a conversa com quem trabalha no chão de fábrica. Essa escuta revela ajustes simples: trocar a sequência, aproximar ferramentas ou reservar tempo para limpeza. Testes curtos e indicadores diários mostram se a mudança funciona. Às vezes, a previsão estava errada.
Acompanhar o plano exige rotina, sem vigilância excessiva. Reuniões rápidas podem comparar produção planejada, produção realizada, retrabalho e paradas. Quando surge um desvio, a equipe deve registrar a causa antes de corrigir o indicador. Forçar resultados pode ocultar falhas e aumentar o desgaste. Em muitas operações, a pressão por cumprir a meta reduz a qualidade sem ser percebida. Rever a capacidade semanal, com dados e participação dos operadores, torna as decisões mais confiáveis. Mesmo assim, há imprevistos. O planejamento precisa acomodá-los.
Painel de planejamento operacional mensal utilizando indicadores padronizados de desempenho de produção.
| Dimensão de Planejamento | Unidade | Linha de base Janeiro |
Fevereiro | Marchar | abril | Poderia | Junho | Meta de seis meses | Status de desempenho |
|---|---|---|---|---|---|---|---|---|---|
| Eficácia Global do Equipamento (OEE) | % | 68,0 | 69,5 | 71,2 | 72,8 | 74,1 | 75,0 | ≥ 75,0 | Na pista |
| Utilização da capacidade | % | 76,0 | 78,0 | 80,0 | 81,5 | 83,0 | 84,0 | 80–85 | Na pista |
| Cumprimento do cronograma | % de pedidos planejados | 82,0 | 84,0 | 86,0 | 88,0 | 89,0 | 90,0 | ≥ 90,0 | Na pista |
| Tempo de inatividade não planejado | horas/mês | 42,0 | 39,0 | 36,0 | 33,0 | 30,0 | 28.0 | ≤ 30,0 | Na pista |
| Tempo médio de troca | minutos | 74,0 | 70,0 | 66,0 | 62,0 | 59,0 | 55,0 | ≤ 60,0 | Na pista |
| Rendimento de primeira passagem | % da produção | 93,0 | 93,8 | 94,5 | 95,2 | 95,8 | 96,0 | ≥ 96,0 | Na pista |
| Taxa de sucata | % da produção | 4.2 | 4.0 | 3,8 | 3,5 | 3.2 | 3.0 | ≤ 3,0 | Na pista |
| Produtividade do Trabalho | boas unidades/hora de trabalho | 8.4 | 8,7 | 9.0 | 9.3 | 9,5 | 9,7 | ≥ 9,5 | Na pista |
| Conclusão da Manutenção Preventiva | % concluído no prazo | 78,0 | 81,0 | 84,0 | 87,0 | 89,0 | 90,0 | ≥ 90,0 | Na pista |
| Disponibilidade de material | % de pedidos agendados | 91,0 | 92,5 | 94,0 | 95,0 | 96,0 | 97,0 | ≥ 97,0 | Na pista |
| Cobertura de estoque de produtos acabados | dias de demanda | 14.0 | 13,5 | 13.0 | 12,5 | 12.0 | 11,5 | 10–14 | Na pista |
| Prazo de Entrega do Pedido | dias do calendário | 8,5 | 8.1 | 7,7 | 7.3 | 7.0 | 6,8 | ≤ 7,0 | Na pista |
| Conclusão do treinamento para funções críticas | % de funcionários qualificados | 72,0 | 76,0 | 80,0 | 84,0 | 88,0 | 89,0 | ≥ 95,0 | Melhorando |
| Consumo de energia por unidade de produto | kWh / unidade | 2,40 | 2,34 | 2.28 | 2.22 | 2.18 | 2.15 | ≤ 2,20 | Na pista |
| Ações corretivas concluídas no prazo | % de ações | 64,0 | 68,0 | 72,0 | 76,0 | 79,0 | 81,0 | ≥ 90,0 | Necessita de ação |
Ciclo de revisão recomendado: atualizar os indicadores semanalmente, comparar o desempenho real com as metas acordadas e atribuir ações corretivas ao responsável pelo recurso.
Aumentar a eficiência produtiva começa com uma observação cuidadosa do chão de fábrica. Máquinas paradas, mudanças possíveis e ajustes repetidos revelam perdas concretas. A automação pode controlar essas etapas com sensores, atuadores e sistemas de monitoramento em tempo real. Assim, a equipe identifica desvios antes que afetem grandes lotes.
A Linhas Inteligentes também ajuda na inspeção, na dosagem e no transporte interno. Câmaras industriais verificam dimensões, enquanto leitores digitais registram cada operação. Esses dados apoiam decisões técnicas e permitem comparar o desempenho entre turnos.
Nem sempre funciona. Sensores mal calibrados geram alertas incorretos e interrompem a produção. Por isso, testes graduais, manutenção preventiva e validação dos dados são indispensáveis.
A tecnologia deve acompanhar as pessoas, não apenas substituí-las. Operadores experientes conhecem ruídos, vibrações e pequenas mudanças no processo. O detalhe importante. A formação contínua ajuda a interpretar painéis, corrigir falhas simples e comunicar riscos rapidamente. Também é prudente começar por uma célula produtiva, medir tempo, consumo e qualidade, e ajustar o projeto antes da expansão. Em alguns casos, a pressa para automatizar aumenta os custos e cria dependências específicas de correção. Uma análise técnica independente pode revelar essas limitações, especialmente quando os registos disponíveis são incompletos.
A eficiência industrial emergente nasce de uma máquina mais rápida. Ela começa quando cada equipe entende o processo e executa as etapas com as mesmas classificações. Na prática, padrões claros, controle, ajustes, esperanças e decisões improvisadas no chão de fábrica. Um procedimento visual, estabelecido junto ao posto, pode indicar sequência, parâmetros e pontos de verificação. O padrão não é frágil.
Para funcionar, a padronização precisa nascer da experiência de quem opera. Os supervisores devem observar os ciclos reais, ouvir dificuldades e variações recorrentes do registrador. Depois, a equipe transforma essas observações em instruções simples, treináveis e mensuráveis. Treinamentos curtos, com demonstração e prática, costumam superar apresentações longas. Cada colaborador deve repetir a tarefa, explicar o motivo e receber a correção imediata. É simples, mas exige disciplina.
Acompanhamos resultados com indicadores objetivos: ritmo de ciclo, retrabalho, paradas e desvios de qualidade. Auditorias internacionais verificaram se o padrão continua útil, não apenas se está documentado. Quando os números pioram, a resposta não deve ser culpar as pessoas. Pode faltar prática. Também é necessário verificar as instruções após mudanças de materiais, equipamentos ou layout. Nem todo método funciona imediatamente; essa falha precisa ser comprovada com honestidade. É melhor testar, medir e ajustar novamente.
O relatório Smart Manufacturing and Operations Survey 2023 , da Deloitte, indica que 86% dos fabricantes compartilham uma produção inteligente essencial para uma futura competitividade. Porém, medir não basta. Cada desvio deve gerar uma ação, um responsável e um prazo verificável.
Se o refúgio aumentar às 14 horas, a equipe pode verificar temperatura, matéria-prima, ajustes e treinamento naquele turno. A investigação precisa do registrador de evidências, não perigosas.
Ciclos curtos de melhoria funcionam melhor. A equipe testa uma mudança, compara o indicador e documenta o resultado. Nem todo ganho permanece. Um ajuste pode reduzir paradas, mas aumentar o consumo de energia. Esse detalhe exige revisão.
A Agência Internacional de Energia aponta que uma gestão sistemática pode apoiar reduções relevantes no consumo industrial, mas os resultados dependem da medição correta. Ainda há falhas comuns: sensores sem certeza, metas incompatíveis e reuniões sem acompanhamento. A melhoria contínua exige disciplina, transparência e disposição para corrigir decisões anteriores.
Relacione volume, prazo, qualidade, equipe e capacidade disponível. Inclua pausas, manutenção e mudanças na procura. Metas muito apertadas falham. Metas vagas também.
O histórico mostra referências, mas não prevê todos os imprevistos. Uma máquina pode mudar de comportamento. Por isso, revise os números com a equipe.
Observe o gargalo real, não apenas os relatórios administrativos. Os dados indicam tempos, materiais e operadores necessários. A conversa no chão de fábrica revela detalhes esquecidos.
Troque a sequência das tarefas, aproxime ferramentas e reserve tempo para limpeza. Teste uma mudança por pouco tempo. Às vezes, a previsão estava errada.
Compare produção planejada, produção realizada, retrabalho e paradas. Também acompanhe eficiência dos equipamentos e produção por turno. Os números precisam ser atualizados e compreendidos.
Registre a causa antes de alterar o indicador. Verifique temperatura, matéria-prima, ajustes e treinamento. Corrigir depressa demais pode esconder o problema.
Avalie qualidade, retrabalho e paradas junto com o volume produzido. Uma meta cumprida pode esconder defeitos. Vale refletir sobre isso.
Teste uma mudança, compare o indicador e registre o resultado. Defina responsável e prazo para cada ação. Um ganho pode aumentar o consumo de energia. Nem todo avanço permanece.
A eficiência da produção começa com um diagnóstico detalhado dos fatores que geram perdas, atrasos, desperdícios e variações na qualidade. A partir dessa análise, os fabricantes podem definir metas claras, organizar melhores recursos e estabelecer prioridades realistas. A pergunta “Como os fabricantes podem melhorar a eficiência da produção” deve ser respondida com ações integradas, como o uso de automação, sistemas de controle e tecnologias capazes de otimizar o fluxo de trabalho, reduzir falhas e apoiar decisões mais rápidas.
Também é essencial padronizar procedimentos, documentar boas práticas e capacitar as equipes para que todos compreendam suas responsabilidades e saibam operar os processos com segurança e consistência. O acompanhamento contínuo de indicadores, como produtividade, tempo de ciclo, custos e qualidade, permite identificar desvios e aplicar correções antes que se tornem problemas maiores. Dessa forma, a melhoria contínua transforma dados e experiência em aprimoramentos permanentes, aumentando o desempenho operacional e a capacidade de adaptação da indústria.
Laero Cars